


Pregunte a cinco proveedores de metales qué aleación de aluminio es la más utilizada y probablemente recibirá cinco respuestas diferentes. La confusión no es una falta de datos. Es una cuestión de perspectiva. Entre los componentes estructurales mecanizados, 6061 es el grado predeterminado. A través de láminas enrolladas utilizadas para tanques, recintos y utensilios de cocina, lleva 3003. Dentro de una instalación de fundición a presión, el caballo de batalla es el A380, más conocido en Asia como ADC12 y en Europa como AlSi8Cu3Fe. Por lo tanto, la respuesta más útil para un ingeniero no es un único número de aleación, sino una visión clara de qué aleaciones dominan cada proceso y por qué.
Este artículo desglosa el sistema de aleación de aluminio, compara los grados que realmente encontrará en cotizaciones y dibujos, y explica cómo seleccionar el material adecuado para su componente. Termina con consejos prácticos sobre el abastecimiento de piezas mecanizadas y fundidas a presión, incluidos los controles de calidad que separan a un socio de fundición confiable de uno de bajo costo.
Aleaciones forjadas versus aleaciones fundidas: comience aquí
Las aleaciones de aluminio se dividen primero según la ruta utilizada para darles forma. Las aleaciones forjadas se laminan, extruyen, forjan o estiran en formas sólidas y luego se procesan. Las aleaciones fundidas se funden y se vierten en un molde. La distinción es importante porque los límites de composición difieren. Una aleación forjada como la 6061 se puede laminar para formar láminas o extruirla para formar perfiles, pero es difícil de fundir. Una aleación fundida a presión como la A380 tiene una excelente fluidez en el molde, pero no está disponible como lámina laminada estándar.
Luego, cada familia se divide en grupos tratables térmicamente y no tratables térmicamente. Las aleaciones no tratables térmicamente, que incluyen las series 1000, 3000 y 5000, ganan resistencia mediante el endurecimiento por deformación durante el laminado, el estirado o el trabajo en frío. Las aleaciones tratables térmicamente, como las series 2000, 6000 y 7000, se refuerzan mediante un tratamiento térmico de solución seguido de envejecimiento artificial, que a menudo termina en un temple como el T6. Este paso de templado puede aumentar el límite elástico en un factor de dos a tres en comparación con la condición recocida, razón por la cual el mismo número de grado puede aparecer en aplicaciones muy diferentes.
Esta distinción explica por qué un proveedor de láminas y un proveedor de fundición a presión le darán respuestas diferentes a la misma pregunta. Están informando sobre la aleación que funciona mejor en su propio proceso. El proceso completo de fundición de aluminio, desde la fusión hasta el acabado, está cubierto en nuestro guía para la fundición de aluminio ; Aquí nos centramos en los materiales mismos.
El sistema de numeración de aleaciones: lectura de una calificación de un vistazo
La mayoría de los grados de aluminio comerciales siguen el sistema de cuatro dígitos de la Asociación del Aluminio. El primer dígito identifica el principal elemento de aleación. La siguiente tabla resume las ocho series elaboradas y el mensaje que transmite cada número.
| Serie | Elemento de aleación principal | Método de fortalecimiento | Aplicaciones típicas |
|---|---|---|---|
| 1xxx | Ninguno (99% mínimo de aluminio) | trabajo en frio | Conductores eléctricos, tanques químicos, reflectores. |
| 2xxx | Cobre | Tratamiento térmico | Estructuras aeroespaciales, sujetadores, piezas mecanizadas de alta resistencia. |
| 3xxx | manganeso | trabajo en frio | Utensilios de cocina, tanques de almacenamiento, aletas de intercambiadores de calor. |
| 4xxx | Silicio | Tratamiento térmico (some) | Alambre de soldadura, láminas para soldadura fuerte, extrusiones arquitectónicas. |
| 5xxx | magnesio | trabajo en frio | Hardware marino, recipientes a presión, paneles de carrocería de automóviles |
| 6xxx | magnesio Silicon | Tratamiento térmico | Marcos estructurales, maquinaria, repuestos automotrices, escaleras. |
| 7xxx | zinc | Tratamiento térmico | Accesorios aeroespaciales, artículos deportivos de alto rendimiento, herramientas para moldes. |
| 8xxx | Otros elementos (litio, hierro, etc.) | Varía | Aplicaciones especiales, láminas, embalajes. |
Las aleaciones fundidas utilizan una taquigrafía diferente. La Asociación del Aluminio enumera los grados de fundición con una letra inicial, como A356 o A380, donde la letra identifica variantes menores de composición. Los fundidores japoneses y asiáticos utilizan la designación ADC, por lo que ADC12 es químicamente similar al A380. Las normas europeas suelen referirse al mismo material como AlSi8Cu3Fe, que describe directamente el contenido nominal de silicio, cobre y hierro. Cuando reciba una cotización internacional, verifique a qué estándar se hace referencia antes de comparar composiciones entre proveedores.
Las seis aleaciones forjadas que verá en cada cita
El mercado es amplio, pero un pequeño conjunto de calidades cubre la gran mayoría de componentes mecanizados y en chapa. Estos seis aparecen constantemente en dibujos de ingeniería y catálogos de proveedores.
1100
Aluminio comercialmente puro con excepcional resistencia a la corrosión, conductividad térmica y formabilidad. La resistencia es baja, por lo que se utiliza cuando la profundidad del conformado y el rendimiento eléctrico o térmico son más importantes que la capacidad de carga.
- Límite elástico típico: 34MPa (temperatura O)
- Láminas, reflectores, placas de identificación, equipos químicos.
3003
El grado más común de la serie 3000. El manganeso añade aproximadamente un 20 % más de resistencia que el 1100 y al mismo tiempo conserva la formabilidad y la soldabilidad.
- Límite elástico típico: 145MPa (H14)
- Tanques de almacenamiento, intercambiadores de calor, menaje de cocina.
5052
La más fuerte de las aleaciones comunes no tratables térmicamente. Excelente resistencia a la corrosión en ambientes marinos y buena resistencia a la fatiga.
- Límite elástico típico: 193 MPa (H32)
- Tanques de combustible, hardware marino, recipientes a presión
6061
La calidad de uso general mejor equilibrada. Tratable térmicamente, soldable, mecanizable y disponible en casi todas las formas de producto. Esta es la aleación que la mayoría de los talleres mecánicos utilizan por defecto.
- Límite elástico típico: 276 MPa (T6)
- Bastidores, soportes para automóviles, piezas mecanizadas con precisión.
6063
Menor resistencia que el 6061 pero mucho mejor velocidad de extrusión y calidad de superficie. La elección estándar para perfiles arquitectónicos y acabados decorativos.
- Límite elástico típico: 214 MPa (T6)
- Marcos de ventanas, pasamanos, disipadores de calor LED.
7075
La opción de alta resistencia. El zinc proporciona una resistencia cercana al acero en condición T6, pero la maquinabilidad y la resistencia a la corrosión son más difíciles de manejar y el costo es mayor.
- Límite elástico típico: 503 MPa (T6)
- Accesorios aeroespaciales, bases de moldes, piezas para bicicletas de competición.
Desde el punto de vista de las compras, los seis grados anteriores responden a la mayor parte de la demanda de aluminio en forma de chapa, placa, barra, tubo y perfil. Cuando un dibujo requiere "aluminio" sin grado, 6061-T6 es el valor predeterminado más seguro para piezas mecanizadas y 3003 es el valor predeterminado sensato para trabajos de chapa. La brecha entre esos dos valores predeterminados es donde ocurren la mayoría de los errores de selección de materiales.
Por qué 6061 es la aleación de uso general más utilizada
Si un grado tiene que llevar el título de "aleación de aluminio más comúnmente utilizada", el 6061 es el candidato más fuerte para componentes estructurales y mecanizados. La aleación contiene entre un 0,4 y un 0,8% de silicio y entre un 0,8 y un 1,2% de magnesio, que forman siliciuro de magnesio durante el envejecimiento artificial. Ese mecanismo de endurecimiento por precipitación produce un límite elástico de alrededor de 276 MPa en el templado T6, aproximadamente el triple que el del 1100 recocido, mientras mantiene el alargamiento por encima del 12%.
Las ventajas prácticas explican su predominio. 6061 suelda bien con la mayoría de los alambres de relleno estándar, se mecaniza limpiamente y se puede anodizar hasta obtener un acabado razonablemente consistente. Está disponible en forma de placa, barra, tubo, extrusión y forjado. Las cadenas de suministro son profundas, por lo que los plazos de entrega y los precios se mantienen estables. Los diseñadores también aprecian su respuesta predecible a operaciones secundarias como taladrado, roscado y fresado CNC.
Las designaciones de temperamento son importantes al comparar cotizaciones. Una barra 6061-T6 y una barra 6061-T4 tienen diferentes límites elásticos, diferente maquinabilidad y diferente dureza final, aunque la composición sea idéntica. Si su proveedor cita "6061" sin mal genio, solicite la designación completa. Para componentes estructurales y mecanizados, T6 es la especificación dominante. Para piezas de láminas formadas, los temples O o H pueden ser más apropiados, y especificar uno incorrecto puede provocar grietas durante el doblado o desprendimiento durante la formación de roscas.
La comparación común para la arquitectura es 6063, que intercambia resistencia por velocidad de extrusión y calidad de la superficie. La siguiente tabla muestra en qué se diferencian los dos grados.
| Propiedad (temperamento T6) | 6061-T6 | 6063-T6 |
|---|---|---|
| Resistencia a la tracción | ~310MPa | ~241MPa |
| Fuerza de producción | ~276MPa | ~214MPa |
| Elongación de rotura | 12-17% | 12-18% |
| Velocidad de extrusión | moderado | Alto |
| Aspecto anodizado | bueno | Excelente |
| Piezas mecanizadas típicas | Soportes, carcasas, válvulas. | Perfiles, rieles, molduras. |
La distinción es importante cuando se obtienen carcasas mecanizadas o soportes estructurales. Una pieza 6061-T6 tiene casi un 30 % más de límite elástico que la pieza equivalente 6063-T6, por lo que cambiar de calidad sin cambiar la geometría cambia el rendimiento mecánico del producto final. Si el plano no indica el requisito, a menudo gana la cotización más barata y es posible que el producto instalado no sobreviva las cargas de servicio previstas.
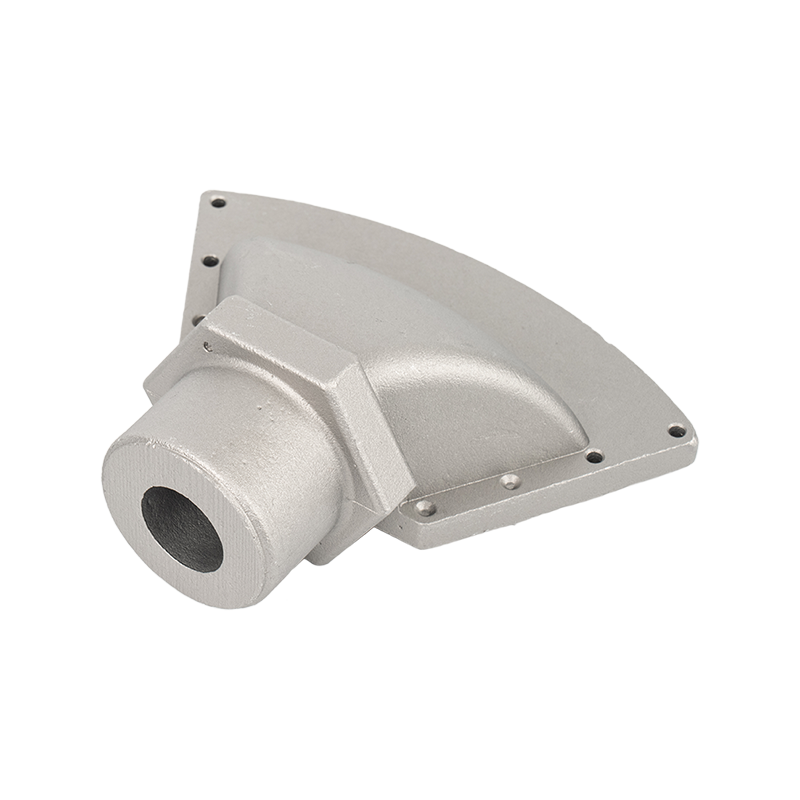 Alto-Strength Aluminum Alloy Castings for Structural Components Esta opción de fundición destaca la aleación A380 (ADC12), cuyo alto contenido de silicio ofrece una fluidez excelente para la fundición a presión de paredes delgadas, mientras que el cobre agrega dureza y maquinabilidad, ideal para carcasas, soportes y piezas de bombas. Ver producto →
Aleaciones para fundición a presión: la respuesta cambia en una fundición
Cuando el componente se produce mediante fundición a presión en lugar de mecanizado, la aleación de aluminio más común es la A380, también denominada ADC12. El A380 combina un alto contenido de silicio, cobre y aluminio con pequeñas cantidades de hierro, manganeso y magnesio. El contenido de silicio de aproximadamente el 8% confiere al metal fundido una excelente fluidez, esencial para rellenar cavidades de paredes finas. La adición de cobre aumenta la dureza y la maquinabilidad. El resultado es una aleación versátil que cubre carcasas, soportes, piezas de bombas y recintos estructurales.
Los grados de fundición se diferencian de los grados forjados porque los requisitos son diferentes. Una aleación de fundición a presión debe resistir el desgarro en caliente durante la solidificación, no debe reaccionar excesivamente con las matrices de acero y debe fluir fácilmente en la etapa de llenado. El aluminio puro y muchas composiciones forjadas funcionan mal en esas condiciones. Es por eso que no verá el 6061 especificado para un proceso de fundición a presión convencional; se solidifica con demasiada contracción y riesgo de porosidad. Cuando los diseñadores necesitan propiedades de calidad forjada, mecanizan la pieza a partir de una barra o placa en lugar de intentar fundirla.
Los grados comunes de fundición a presión incluyen:
- A380 / ADC12 - el caballo de batalla general con buena resistencia, estanqueidad a la presión y conductividad térmica.
- A383 / ADC10 - contenido de silicio ligeramente mayor para una fluidez aún mejor en piezas geométricamente complejas.
- A360 - mayor resistencia a la corrosión y mejor estanqueidad a la presión de los componentes hidráulicos y neumáticos.
- A356 / A357 - aleaciones de fundición tratables térmicamente utilizadas cuando la ductilidad y la aprobación estructural son importantes, normalmente en fundición a baja presión o por gravedad.
- AlMg5Si2 (familia 518) - una aleación de aluminio y magnesio con la mejor resistencia a la corrosión que también puede anodizarse, aunque las aleaciones ricas en magnesio necesitan un manejo especial durante la fusión.
| aleación | Resistencia a la tracción (MPa) | Límite elástico (MPa) | Alargamiento (%) | Aplicación típica |
|---|---|---|---|---|
| A380 / ADC12 | ~324 | ~159 | 3.5 | Cajas, soportes, carcasas para herramientas eléctricas |
| A383 / ADC10 | ~310 | ~152 | 3.5 | Carcasas complejas de paredes delgadas |
| A360 | ~317 | ~165 | 4.0 | Componentes neumáticos e hidráulicos. |
| A356-T6 | ~262 | ~186 | 6.0 | Piezas estructurales, llantas, soportes. |
| AlMg5Si2 | ~270 | ~140 | 12.0 | Componentes marinos y en contacto con alimentos |
La decisión entre A380 y A356 a menudo se reduce al espesor de la pared y la ductilidad. A380 rellena secciones delgadas y geometrías complejas con menos defectos, por lo que domina las carcasas y marcos de gran volumen. El A356, después del tratamiento térmico T6, ofrece aproximadamente de seis a diez veces más alargamiento, lo cual es importante para piezas que deben deformarse en lugar de agrietarse bajo impacto o vibración. Un proveedor de fundición que comprenda ambas familias puede recomendar el correcto antes de cortar las herramientas, lo que evita costosas modificaciones de troqueles posteriores.
Para un fabricante de piezas fundidas a presión personalizadas, la decisión sobre la aleación generalmente se toma temprano en la fase de cotización. El dibujo puede especificar un grado de forjado, pero si la geometría de la pieza fue diseñada para fundición, el equipo de ingeniería del cliente generalmente aprobará un grado de fundición equivalente, como A380 o A356. Esa sustitución debe verificarse teniendo en cuenta los requisitos de presión, la exposición a la corrosión y las necesidades de acabado posteriores a la fundición.
 Piezas fundidas resistentes a la corrosión de aleación de aluminio y zinc Diseñada para entornos exigentes, esta fundición de aluminio y zinc ofrece resistencia a la corrosión y resistencia estructural. Se adapta a aplicaciones en exteriores o ligeramente corrosivas y admite geometría personalizada mediante fundición a presión de precisión y acabado CNC. Ver producto →
Un marco de selección práctico para su componente
En lugar de memorizar una única respuesta "más común", los ingenieros deberían comparar la carga, el entorno y la ruta de producción. El siguiente cuadro muestra el límite elástico aproximado de los grados analizados para que pueda ver el rango de un vistazo.
La fuerza es sólo un eje. La siguiente lista de verificación captura las preguntas que un ingeniero de abastecimiento debe hacer antes de fijar la calificación.
- Carga mecánica: Cargas estáticas, cíclicas, de impacto o de choque. Una tensión más alta generalmente lo empuja hacia los grados forjados 6xxx o 7xxx, o grados fundidos tratados térmicamente como A356-T6.
- Entorno de exposición: Aire salado, humedad, productos químicos industriales o contacto con alimentos. Las aleaciones 5xxx no tratables térmicamente y las piezas fundidas A360 lideran el rendimiento frente a la corrosión.
- Temperatura de funcionamiento: El aluminio conserva bien su resistencia a bajas temperaturas, pero por encima de 150°C la fluencia se vuelve relevante. Verifique el temperamento y el recubrimiento para aplicaciones en caliente.
- Ruta de producción: La fabricación de chapa utiliza 3xxx y 5xxx; la extrusión utiliza 6xxx; mecanizado a partir de tapas de placas 6061 y 7075; La fundición a presión utiliza A380, A383 o A360.
- Unirse: La soldadura favorece 6061, 5052 y 3003. Algunas aleaciones 7xxx son difíciles de soldar y requieren material de relleno especial.
- Requisito de superficie: La calidad del anodizado difiere según la aleación. 6063 y 5052 se anodizan hasta obtener un acabado limpio y brillante; las aleaciones con alto contenido de cobre no.
- Costo y disponibilidad: 3003 y 6061 tienen las cadenas de suministro más profundas y las primas más bajas. 7075 y las aleaciones de fundición especiales cuestan más y pueden tener plazos de entrega más largos.
Esta estructura funciona tanto para componentes forjados como fundidos. El objetivo no es perseguir el número más alto, sino hacer coincidir el material con el riesgo de falla dominante. Una carcasa de válvula que debe resistir los ciclos de presión necesita buena resistencia a la fatiga y estanqueidad a la presión; un soporte exterior cosmético necesita resistencia a la corrosión y un acabado anodizado limpio. Escribir el requisito como una oración generalmente revela qué familia de aleaciones es apropiada más rápido que escanear una tabla de propiedades.
Adquisición de piezas de aluminio fundido personalizadas: qué verificar antes de realizar el pedido
Una vez que haya elegido una aleación, el sistema de calidad del proveedor determina si las piezas entregadas coinciden con las especificaciones. En la fundición a presión de aluminio personalizada, hay cuatro áreas que necesitan atención antes de comprometerse con un pedido de producción.
Certificación de materiales
Solicite un certificado que indique la composición de la aleación y el estándar utilizado. Una planta de fundición acreditada verifica cada calor con un espectrómetro de emisión óptica y mantiene registros para su trazabilidad. Si su producto está sujeto a requisitos automotrices, el sistema de calidad de la planta debe seguir la IATF 16949, no solo un certificado general ISO 9001. Los dos estándares difieren significativamente en cuanto al control del proceso y la documentación que se espera del proveedor.
Porosidad y estanqueidad a la presión
La porosidad es el defecto más común en las fundiciones a presión. Aparece cuando el gas atrapado o los huecos de contracción se abren durante la solidificación. Para sellar componentes como cuerpos de válvulas y carcasas de compresores, especifique una clase de porosidad, una presión de prueba de fugas y una tasa de fuga aceptable. Los componentes que parecen idénticos en la superficie pueden fallar gravemente bajo presión una vez instalados, por lo que los criterios de aceptación deben escribirse en la orden de compra, no asumirse.
Tolerancias dimensionales y tolerancias de mecanizado
La fundición a presión tiene tolerancias razonables, pero generalmente se necesita mecanizado para caras críticas, orificios roscados y orificios de rodamientos. Discuta con el proveedor dónde se debe guardar el stock de mecanizado y cómo se ubicará la pieza en el dispositivo. Un buen proveedor ejecutará el proceso de fundición y mecanizado con el mismo sistema de referencia para evitar errores de acumulación. Esto se vuelve aún más importante cuando la pieza fundida es parte de un conjunto más grande que incluye rodamientos, sellos o motores eléctricos comprados.
Acabado y operaciones secundarias
El anodizado, el recubrimiento en polvo, la conversión de cromato, el desbarbado, el volteo y las pruebas de presión cambian el costo y el tiempo de entrega de un proyecto de fundición. Confirme si el proveedor maneja operaciones secundarias internamente. Una planta integrada verticalmente puede reducir el riesgo logístico y comunicar problemas de calidad más rápido que una red de subcontratistas. Si desea evaluar a un proveedor sin reservar un vuelo, un primer filtro útil es un recorrido virtual por la planta de producción. tu puedes haga un recorrido virtual por la planta aquí para ver cómo se organiza un taller de fundición a presión personalizado desde la fabricación del molde hasta la limpieza final.
 Piezas fundidas de aleación de aluminio de precisión con operaciones secundarias Estas piezas fundidas enfatizan la fabricación personalizada de alta precisión, integrando la fundición a presión con mecanizado CNC, taladrado y roscado. Los tratamientos de superficie, como el recubrimiento en polvo o el enchapado, mejoran la durabilidad y admiten ensamblajes complejos y estrictos estándares de calidad. Ver producto →
Preguntas frecuentes
¿Cuál es la aleación de aluminio más utilizada en general?
Para componentes estructurales y mecanizados, 6061 es la aleación de aluminio más utilizada. Para láminas y laminados, el 3003 es el grado líder. En la fundición a presión, la aleación A380, también conocida como ADC12, es la más utilizada. La respuesta depende del proceso de producción.
¿Cuál es la diferencia entre 6061 y 3003?
6061 es una aleación tratable térmicamente con aproximadamente el doble del límite elástico que el 3003 en temples estándar. 3003 es una aleación no tratable térmicamente elegida por su superior formabilidad y resistencia a la corrosión en aplicaciones de láminas. 6061 es típico para piezas mecanizadas, mientras que 3003 domina tanques, conductos y utensilios de cocina.
¿Se puede fundir a presión el aluminio 6061?
No se recomienda la fundición a presión convencional de 6061 porque la aleación se solidifica con una contracción y porosidad excesivas. Los diseñadores que requieren una resistencia del nivel 6061 mecanizan la pieza a partir de una barra, placa o extrusión, o especifican una aleación de fundición como la A356 que puede tratarse térmicamente hasta alcanzar niveles de resistencia comparables.
¿Qué aleación de aluminio es mejor para ambientes de agua salada?
Entre las aleaciones comunes, la 5052 y otras aleaciones de magnesio y aluminio 5xxx ofrecen la mejor resistencia a la corrosión. Para componentes fundidos, se prefieren A360 o aleaciones de fundición de aluminio y magnesio cuando se espera exposición marina. El anodizado o el recubrimiento en polvo prolongan aún más la vida útil.
¿ADC12 es lo mismo que A380?
ADC12 es la designación japonesa para una aleación de fundición a presión químicamente similar al A380. Ambos contienen aproximadamente un 8% de silicio y un 3% de cobre. Diferencias menores en los límites de hierro y manganeso pueden afectar la ductilidad y el comportamiento de soldadura del troquel, por lo tanto, confirme el estándar exacto antes de realizar compras internacionales.
¿Cómo elijo entre 6061-T6 y 7075-T6?
Elija 6061 cuando el costo, la soldabilidad y la resistencia a la corrosión sean importantes y las tensiones sean moderadas. Elija 7075 solo cuando el diseño exija una resistencia sustancialmente mayor, como en el caso de artículos aeroespaciales o deportivos de alta gama. El 7075 cuesta más, es más difícil de mecanizar y requiere revestimientos protectores en entornos corrosivos.
¿Cuál es la mejor aleación de aluminio para el mecanizado CNC?
6061-T6 es la mejor opción para el mecanizado CNC porque combina buena resistencia, excelente formación de viruta y amplia disponibilidad. 7075-T6 ofrece mayor resistencia pero desgasta las herramientas más rápido y cuesta más. Para tiradas de producción muy altas, las calidades de mecanizado libre como 2011 o 6020 pueden reducir el tiempo del ciclo, pero sacrifican la resistencia a la corrosión o la solidez.
Conclusión final: haga coincidir la aleación con el proceso
La aleación de aluminio más utilizada no es un número fijo escrito en un manual. Es el grado que mejor se adapta a la ruta de producción y al estado de servicio de su pieza. 6061 es el estándar para trabajos estructurales mecanizados. 3003 es el estándar para conformado y fabricación de láminas. A380 es el estándar para fundición a presión de alto volumen. Saber qué pregunta está respondiendo realmente, ya sea resistencia estructural, formabilidad de la lámina o moldeabilidad, vale más que memorizar un solo número de grado.
Cuando su proyecto pasa del prototipo a la producción en volumen, la conversación sobre el material debe incluir a la fundición, no solo a la oficina de diseño. Un fabricante de piezas de fundición con experiencia puede asesorarle sobre sustituciones de aleaciones, opciones de templado, límites de porosidad y rutas de acabado que ahorran dinero sin comprometer el rendimiento. Si está evaluando un proveedor de fundición personalizado, traiga el dibujo y el entorno operativo. La elección correcta de la aleación, documentada y verificada, es la diferencia entre los componentes que sobreviven al servicio de campo y los componentes que generan reclamos de garantía.


